ქართული
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Achievements
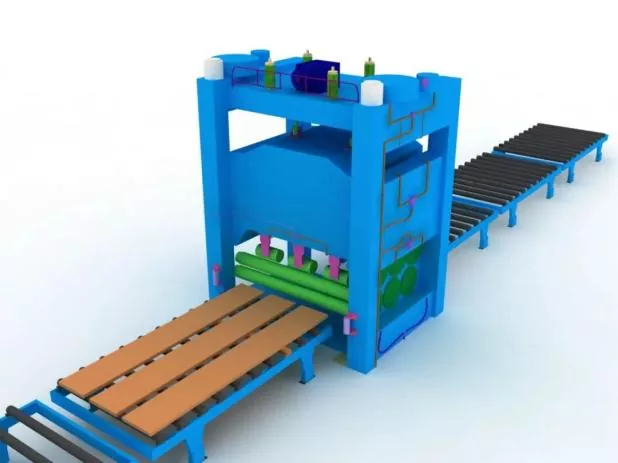
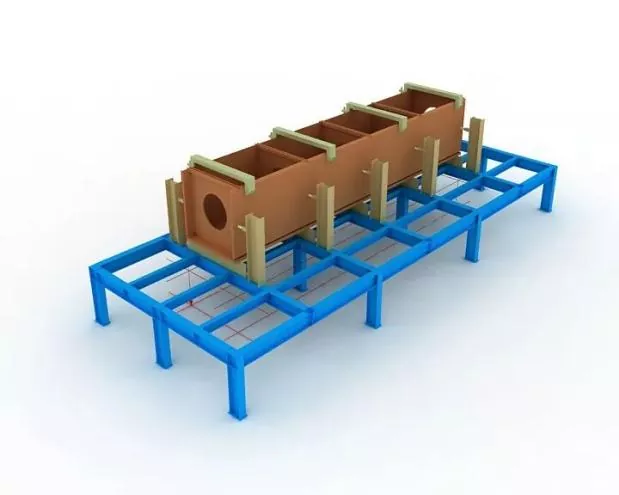
I. ზოგადი განლაგების ნახაზი
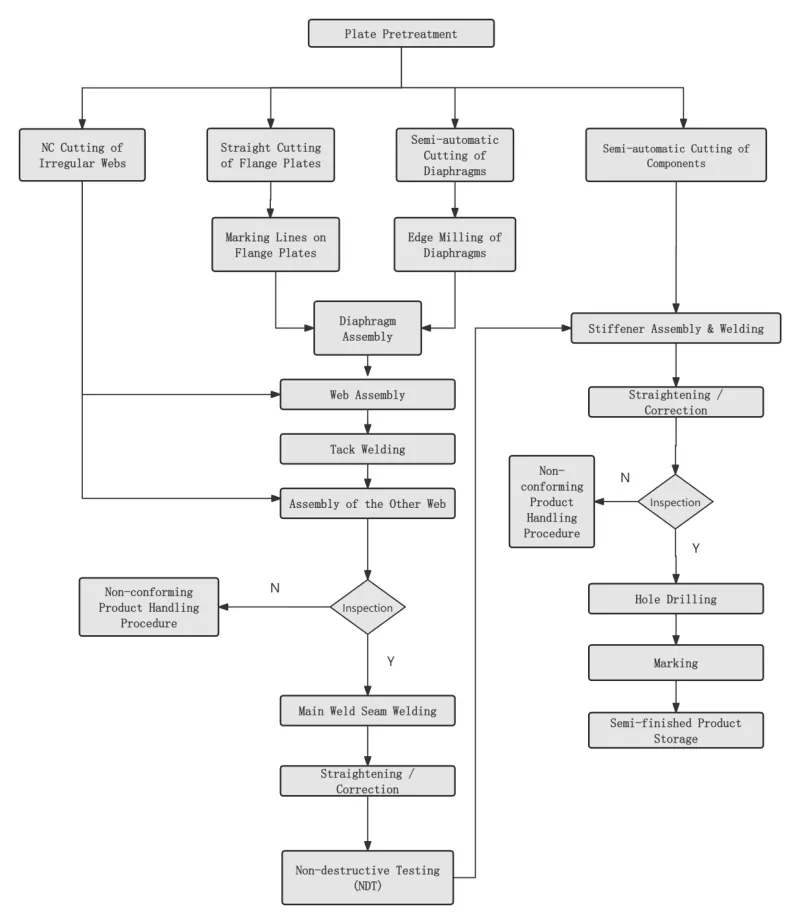
Ⅱ. საკვანძო პროცესი
|
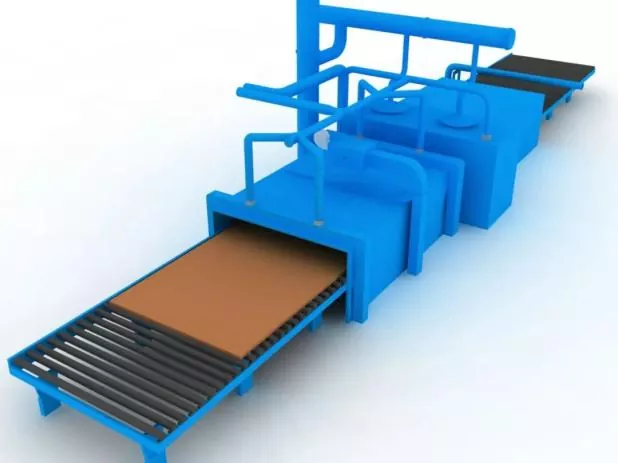
ნაბიჯი 1 ფოლადის ფირფიტის ზედაპირის წინასწარი დამუშავება |
ტარდება დიზაინის ან პროცესის მოთხოვნების შესაბამისად, ფოლადის ფირფიტის დაბნელებამდე. |
|
|
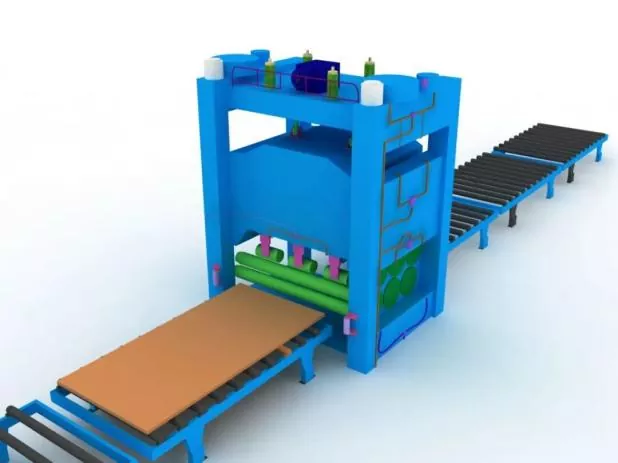
ნაბიჯი 2 ფოლადის ფირფიტის გასწორება |
მთლიანი გასწორება უნდა განხორციელდეს ფოლადის ფირფიტის წინასწარი დამუშავების შემდეგ, რათა უზრუნველყოფილი იყოს ბლანკის სიზუსტე და მოხსნას ფოლადის ფირფიტის შიდა ნარჩენი სტრესი. |
|
|
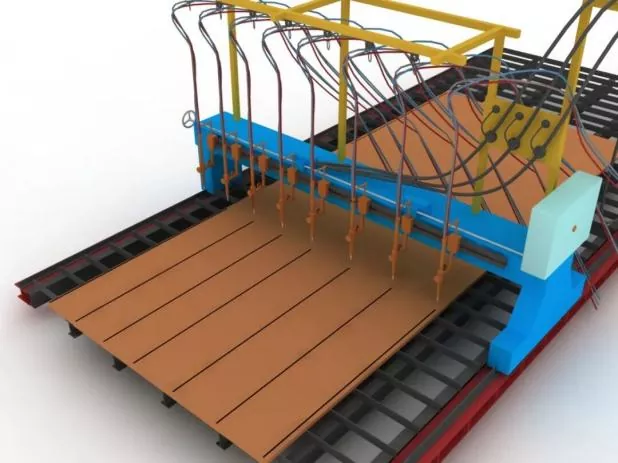
ნაბიჯი 3 ნაწილების ამოჭრა და დაბლატება |
ჭრის წინ დაარეგულირეთ საჭრელი მანქანა, დაადასტურეთ საქშენების მოდელი და შეამოწმეთ ჰაერის წნევის სტაბილურობა. |
|
|
ჭრის დროს ჯერ წინასწარ გაახურეთ ფოლადის ფირფიტის საჭრელი ნაკერი და მკაცრად აკონტროლეთ ჭრის სიჩქარე. |
||
|
ნაბიჯი 4 ნაწილების მეორადი გასწორება |
შესრულებულია ფოლადის ფირფიტის დაფარვის შემდეგ, რათა უზრუნველყოს შეკრების სიზუსტე და შეამციროს ფოლადის ფირფიტების შიდა ნარჩენი სტრესი. |
|
|
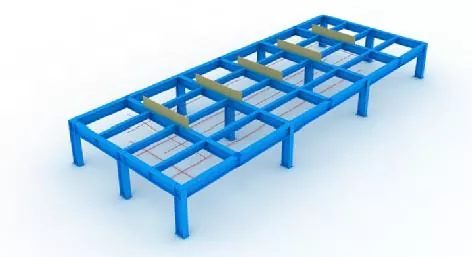
ნაბიჯი 5 ჯიგებისა და განლაგების ხაზების დაყენება |
შეკრების წინ, პირველ რიგში უნდა დაყენდეს განლაგების ხაზები და ჯაგები. |
|
|
ჯიგის დამონტაჟებისას უზრუნველყოფილი უნდა იყოს ზედა გახსნის ჰორიზონტალური დონე და გარანტირებული უნდა იყოს საკმარისი სიმყარე და სიმტკიცე. |
||
|
ყველა სამაგრი და განლაგების ხაზი შეიძლება გამოყენებულ იქნას მხოლოდ დანიშნული პერსონალის მიერ შემოწმებისა და დამტკიცების შემდეგ. |
||
|
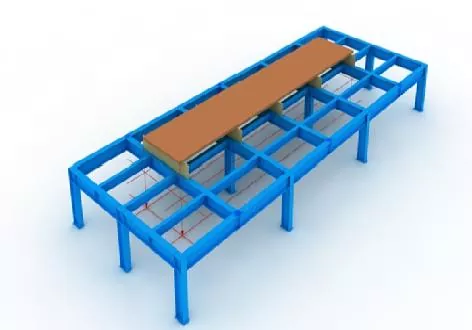
ნაბიჯი 6 ქვედა პანელის პოზიციონირება |
ზუსტად განლაგებულია ქლიავის ბობ და განლაგების ხაზებით. |
|
|
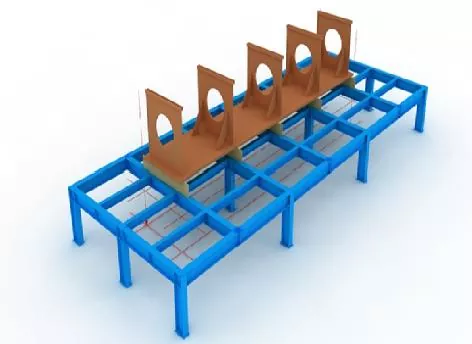
ნაბიჯი 7 დიაფრაგმის შეკრება |
დიაფრაგმების აწყობამდე მონიშნეთ პოზიციონირების ხაზები ქვედა პანელზე და ამოიღეთ მცურავი ჟანგი ხაზების ორივე მხარეს სახეხი ბორბლით. |
|
|
დიაფრაგმების დადგმის შემდეგ დააფიქსირეთ ისინი წებოვანი შედუღებით. |
||
|
ნაბიჯი 8 ვებ შეკრება |
ქსელის აწყობისა და კვალიფიკაციის შემდეგ, მჭიდროდ მიამაგრეთ იგი დიაფრაგმის წინააღმდეგ ბუდეზე, შემდეგ დააფიქსირეთ იგი შედუღებით.
|
|
|
ნაბიჯი 9 ზედა პანელის შეკრება |
დაასრულეთ ზედა პანელის ზუსტი პოზიციონირება ქინძისთავით, შემდეგ დააფიქსირეთ შედუღებით. |
|
|
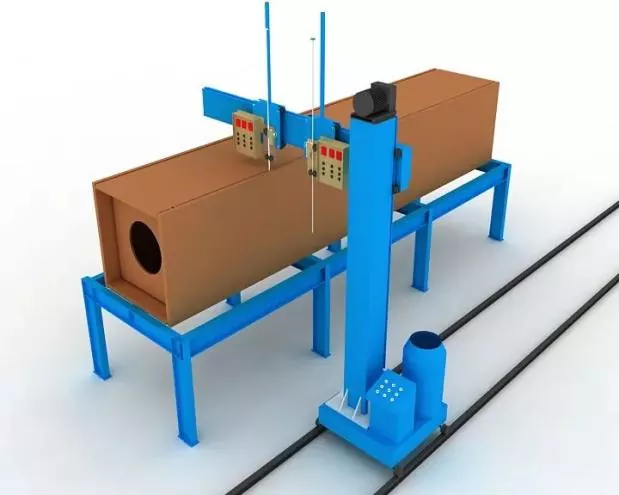
ნაბიჯი 10 დიაფრაგმის ელექტროშლაგის შედუღება |
ცალმხრივი ელექტროშლაგის შედუღება მიღებულია დიაფრაგმებისთვის. |
|
|
რკალის დასაწყებად და ჩასაქრობად სპილენძის სამაჯურები უნდა დამონტაჟდეს შედუღების დროს ელექტროსლაგის შედუღების ხვრელების ზედა და ქვედა ღიობებზე. |
||
|
შედუღების დენი და ძაბვა მკაცრად უნდა იყოს კონტროლირებადი შედუღების პროცესის განმავლობაში და ყურადღება უნდა მიექცეს ქსელში ელექტროშლაგის შედუღების ადგილის ფერის ცვლილებას. |
||
|
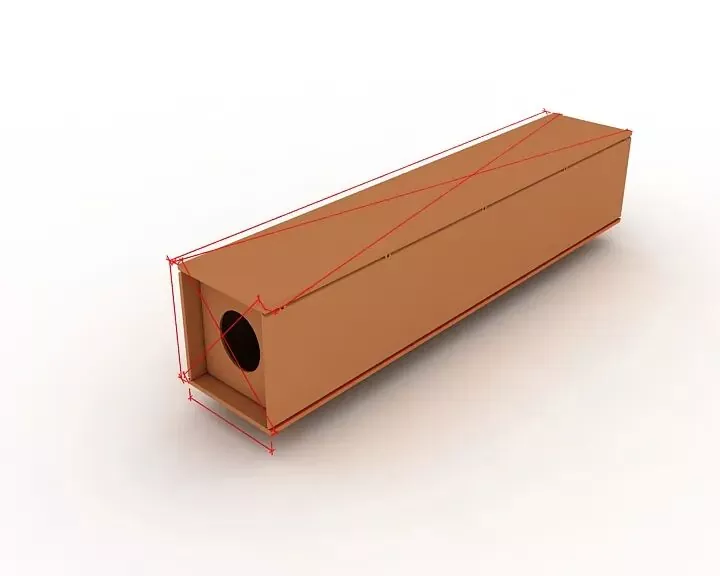
ნაბიჯი 11 საერთო შემოწმება |
შემოწმების დროს ყურადღება გაამახვილეთ იმის შემოწმებაზე, აკმაყოფილებს თუ არა კომპონენტის სიგრძე, დიაგონალური ზომები და ბოლო მონაკვეთის ზომები დიზაინისა და სპეციფიკაციის მოთხოვნებს და შეასწორეთ ყველა ტოლერანტობის გარეშე ნაწილი. |
|
|
ნაბიჯი 12 დამთავრებული დაფქვა |
დაფქვით ბოლო სახე შეკრებისა და შედუღების შემდეგ. |
|
|
გარანტია წევრების სისწორესა და პარალელურობას ბოლო სახესა და საღეჭი საჭრელს შორის. |
||
|
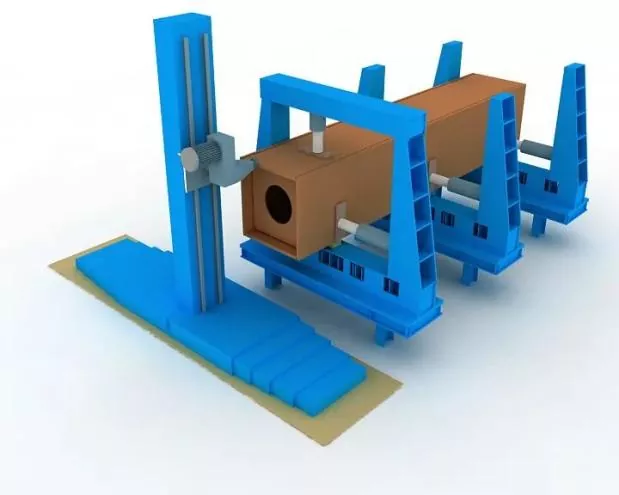
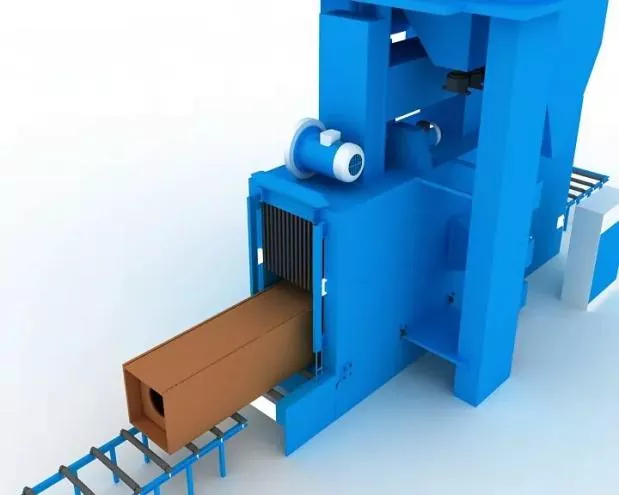
ნაბიჯი 13 ქვიშის აფეთქება და ჟანგის მოცილება |
ჟანგის სრული მოცილება ქვიშის აფეთქებით, როგორც საჭიროა შედუღების შემდეგ, შემდეგ გადაიტანეთ საფარის კონსტრუქციაზე. |
|
Ⅲ. შეკრების, პოზიციონირებისა და შედუღების სპეციფიკაციები
|
შეკრების სიზუსტე |
შეკრების დროს: ● შესაბამისი შეზღუდვები უნდა იქნას მიღებული შედუღების დეფორმაციის გასაკონტროლებლად. ● შედუღების შეკუმშვის რეზერვები და გონივრული საპირისპირო დეფორმაცია დაცული უნდა იყოს კომპონენტის ზომების გასაკონტროლებლად და სწორი ფორმის უზრუნველსაყოფად. |
|
შედუღებული კავშირების დამზადებისა და აწყობის დასაშვები გადახრები, ისევე როგორც სტრუქტურული კომპონენტების განზომილებიანი ტოლერანტობა, უნდა შეესაბამებოდეს ფოლადის კონსტრუქციების კონსტრუქციის ხარისხის მიღების კოდექსის მოთხოვნებს (GB 50205). |
|
|
ასამბლეის პოზიციონირების შედუღება |
იგი უნდა განხორციელდეს ნახევრად ავტომატური მყარი მავთულის გაზის ლითონის რკალის შედუღებით (GMAW). |
|
შემდუღებელი |
შემდუღებელს, რომელიც ჩართულია აწყობის შედუღებით, უნდა ჰქონდეს შესაბამისი საკვალიფიკაციო სერთიფიკატები, რომლებიც მითითებულია სამშენებლო ფოლადის კონსტრუქციების შედუღების ტექნიკურ სპეციფიკაციაში (JGJ81). |
|
შედუღების შედუღების პოზიცია |
შედუღების პოზიცია: შედუღების შედუღება თავიდან უნდა იქნას აცილებული ფორმალური შედუღების დასაწყისსა და დასასრულს და არ უნდა განთავსდეს კუთხეებზე, კიდეებზე, ბოლოებსა და სხვა კრიტიკულ ადგილებში, რომლებიც მიდრეკილია სტრუქტურული სიმტკიცისა და მუშაობის დეფექტებისკენ. |
|
T-სახსრებისთვის, წებოვანი შედუღება: უნდა განხორციელდეს სიმეტრიულად ორივე მხრიდან; ამავდროულად, შედუღების შედუღება ღარში მაქსიმალურად უნდა იქნას აცილებული. სრული შეღწევადობის ღარში შედუღებისთვის: შედუღება უნდა შესრულდეს ღარზე უკანა შედუღებისთვის, მაგ. |
|
|
შედუღების საყრდენი ფირფიტების, აგრეთვე გამოშვებისა და ჩამონადენის ფირფიტების შეკრებისა და შედუღების პოზიციები უნდა შეესაბამებოდეს შესაბამის სტანდარტებს. |
|
|
შედუღების მასალები |
შედუღების მასალები, რომლებიც გამოიყენება აწყობისა და შედუღების შესადუღებლად, უნდა შეესაბამებოდეს ფორმალური შედუღების მასალას, ანუ უნდა იქნას მიღებული იგივე შედუღების მასალები, როგორც ოფიციალურ შედუღებაში. |
|
მაღალი სიმტკიცის ფოლადისა და დაბალი სიმტკიცის ფოლადის აწყობის შედუღებისთვის შედუღების მასალები უნდა შეირჩეს დაბალი სიმტკიცის ფოლადის კლასის შესაბამისად. |
დაკავშირებული სიახლეები
- ეროვნული დღის მისალოცი ეიჰეს ფოლადის სტრუქტურისგან
- წარმატებული პირველი აწევა! აზიის წყნარი ოკეანის მაროკოს პროექტი განხორციელებული Eihe Steel-ის მიერ
- კვალიფიკაციის განახლება დამტკიცდა! Eihe სტაბილურად აფართოებს გლობალური ბაზრის კვალს
- EHSS ფოლადის სტრუქტურის მიწოდება აეროპორტებისა და სადგურებისთვის
- ფოკუსირება გლობალურ განვითარებაზე: შანდონგის ფოლადის სტრუქტურის ინდუსტრიის ასოციაცია წარმატებით ატარებს გამოცდილების გაცვლის კონფერენციას ინდუსტრიული ინტერნაციონალიზაციის შესახებ
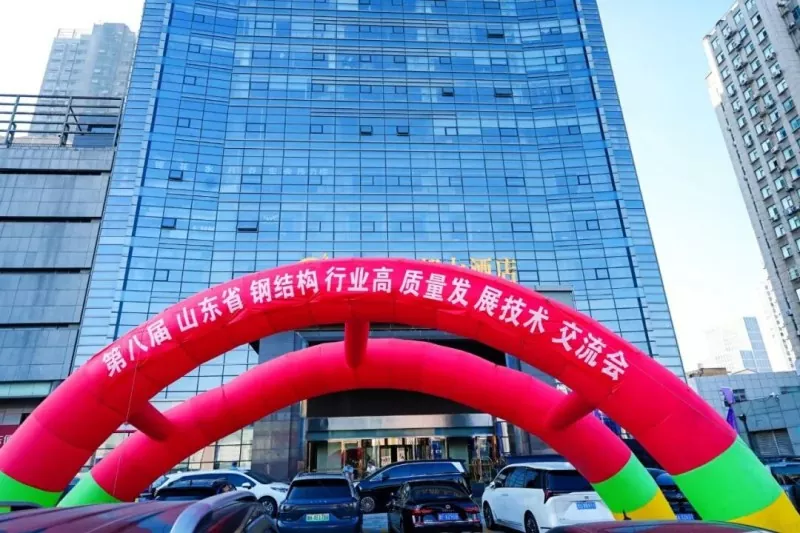
- EHSS მხოლოდ უმასპინძლა მე-8 Shandong Steel Structure მაღალი ხარისხის განვითარების ფორუმს და 2026 SSSIA ყოველწლიურ კონფერენციას ცინგდაოში სრული წარმატებით
დამიტოვე მესიჯი